多數加熱片詢價長這樣:一個尺寸、一個溫度,加上從舊加熱片抄來的瓦數。這些夠開始,不夠報好。兩週來回與兩天定案之間的差別,通常是五個數字加一張圖。
1. 尺寸與形狀——要圖,不是要長寬
電路是照外形排的,所以外形是第一手工程輸入,不是採購單上的一行字。長寬一樣的兩片加熱片,功率分布可以不同、出線位置可以不同、感測點可以不同——裝在同一台機器上,表現就不一樣。
圖上要有出線位置、感測位置,以及開孔與缺口。如果是替換舊件,拍一張舊品旁放尺子的照片;圖面忘了的細節,照片通常會留下來。
2. 功率密度——有一個斷崖的數字
功率密度是總功率除以發熱面積,也是最常被抄用卻沒被理解的數字。工作區間是 0.4–10 W/cm²,但這個區間的上半段是有條件的。
在金屬面上,大致超過 2.5 W/cm² 之後,壽命就不再跟著膠料走,而是跟著接觸質量走:表面多平、夾得多緊多均勻、金屬多厚。6 W/cm² 貼在夾緊的銑削鋁板上很正常;同一片貼在稍微翹曲的板上,會從接觸最差的邊緣開始壞。
第一次對話的經驗法則:2.5 W/cm² 以下,背膠通常夠用;超過,就規劃夾裝或硫化貼合,並告訴我們對接面長什麼樣。
3. 溫度——它決定膠料,不決定瓦數
連續工作溫度決定矽膠等級與二段硫化排程。連續 200 °C 是矽膠加熱片的一般上限;這個數字對電路的意義不大,對接合的意義很大,因為接合才是會老化的那一層。如果表面會比設定值更高——小板、通風差、機箱密閉——請說出來:20 °C 的過衝,和穩定的 150 °C,是兩份不同的規格。
4. 電壓——決定你拿到哪一種結構
範圍是 12–480 V。低壓大電流用繞線式;其餘多為蝕刻箔。這不是偏好,是結果:12 V 要做到有用的功率,電流需要比箔更粗的導體;而箔給你的是均勻的功率分布與更薄的元件。
電池與車載應用,12–48 V 繞線式通常是答案;230 V 的封口條,用箔。
5. 安裝方式——以及 150 °C 那條線
三種:背膠、硫化貼合、機械夾裝。背膠乾淨快速,適用於約 150 °C 以下的光滑金屬;超過這條線,膠層就是疊構裡最弱的一層,之後加熱片會自己告訴你。硫化貼合讓加熱片成為零件的一部分;夾裝可拆,是高功率密度、需要維修表面時的正確選擇。
還有一項:把感測層壓進去
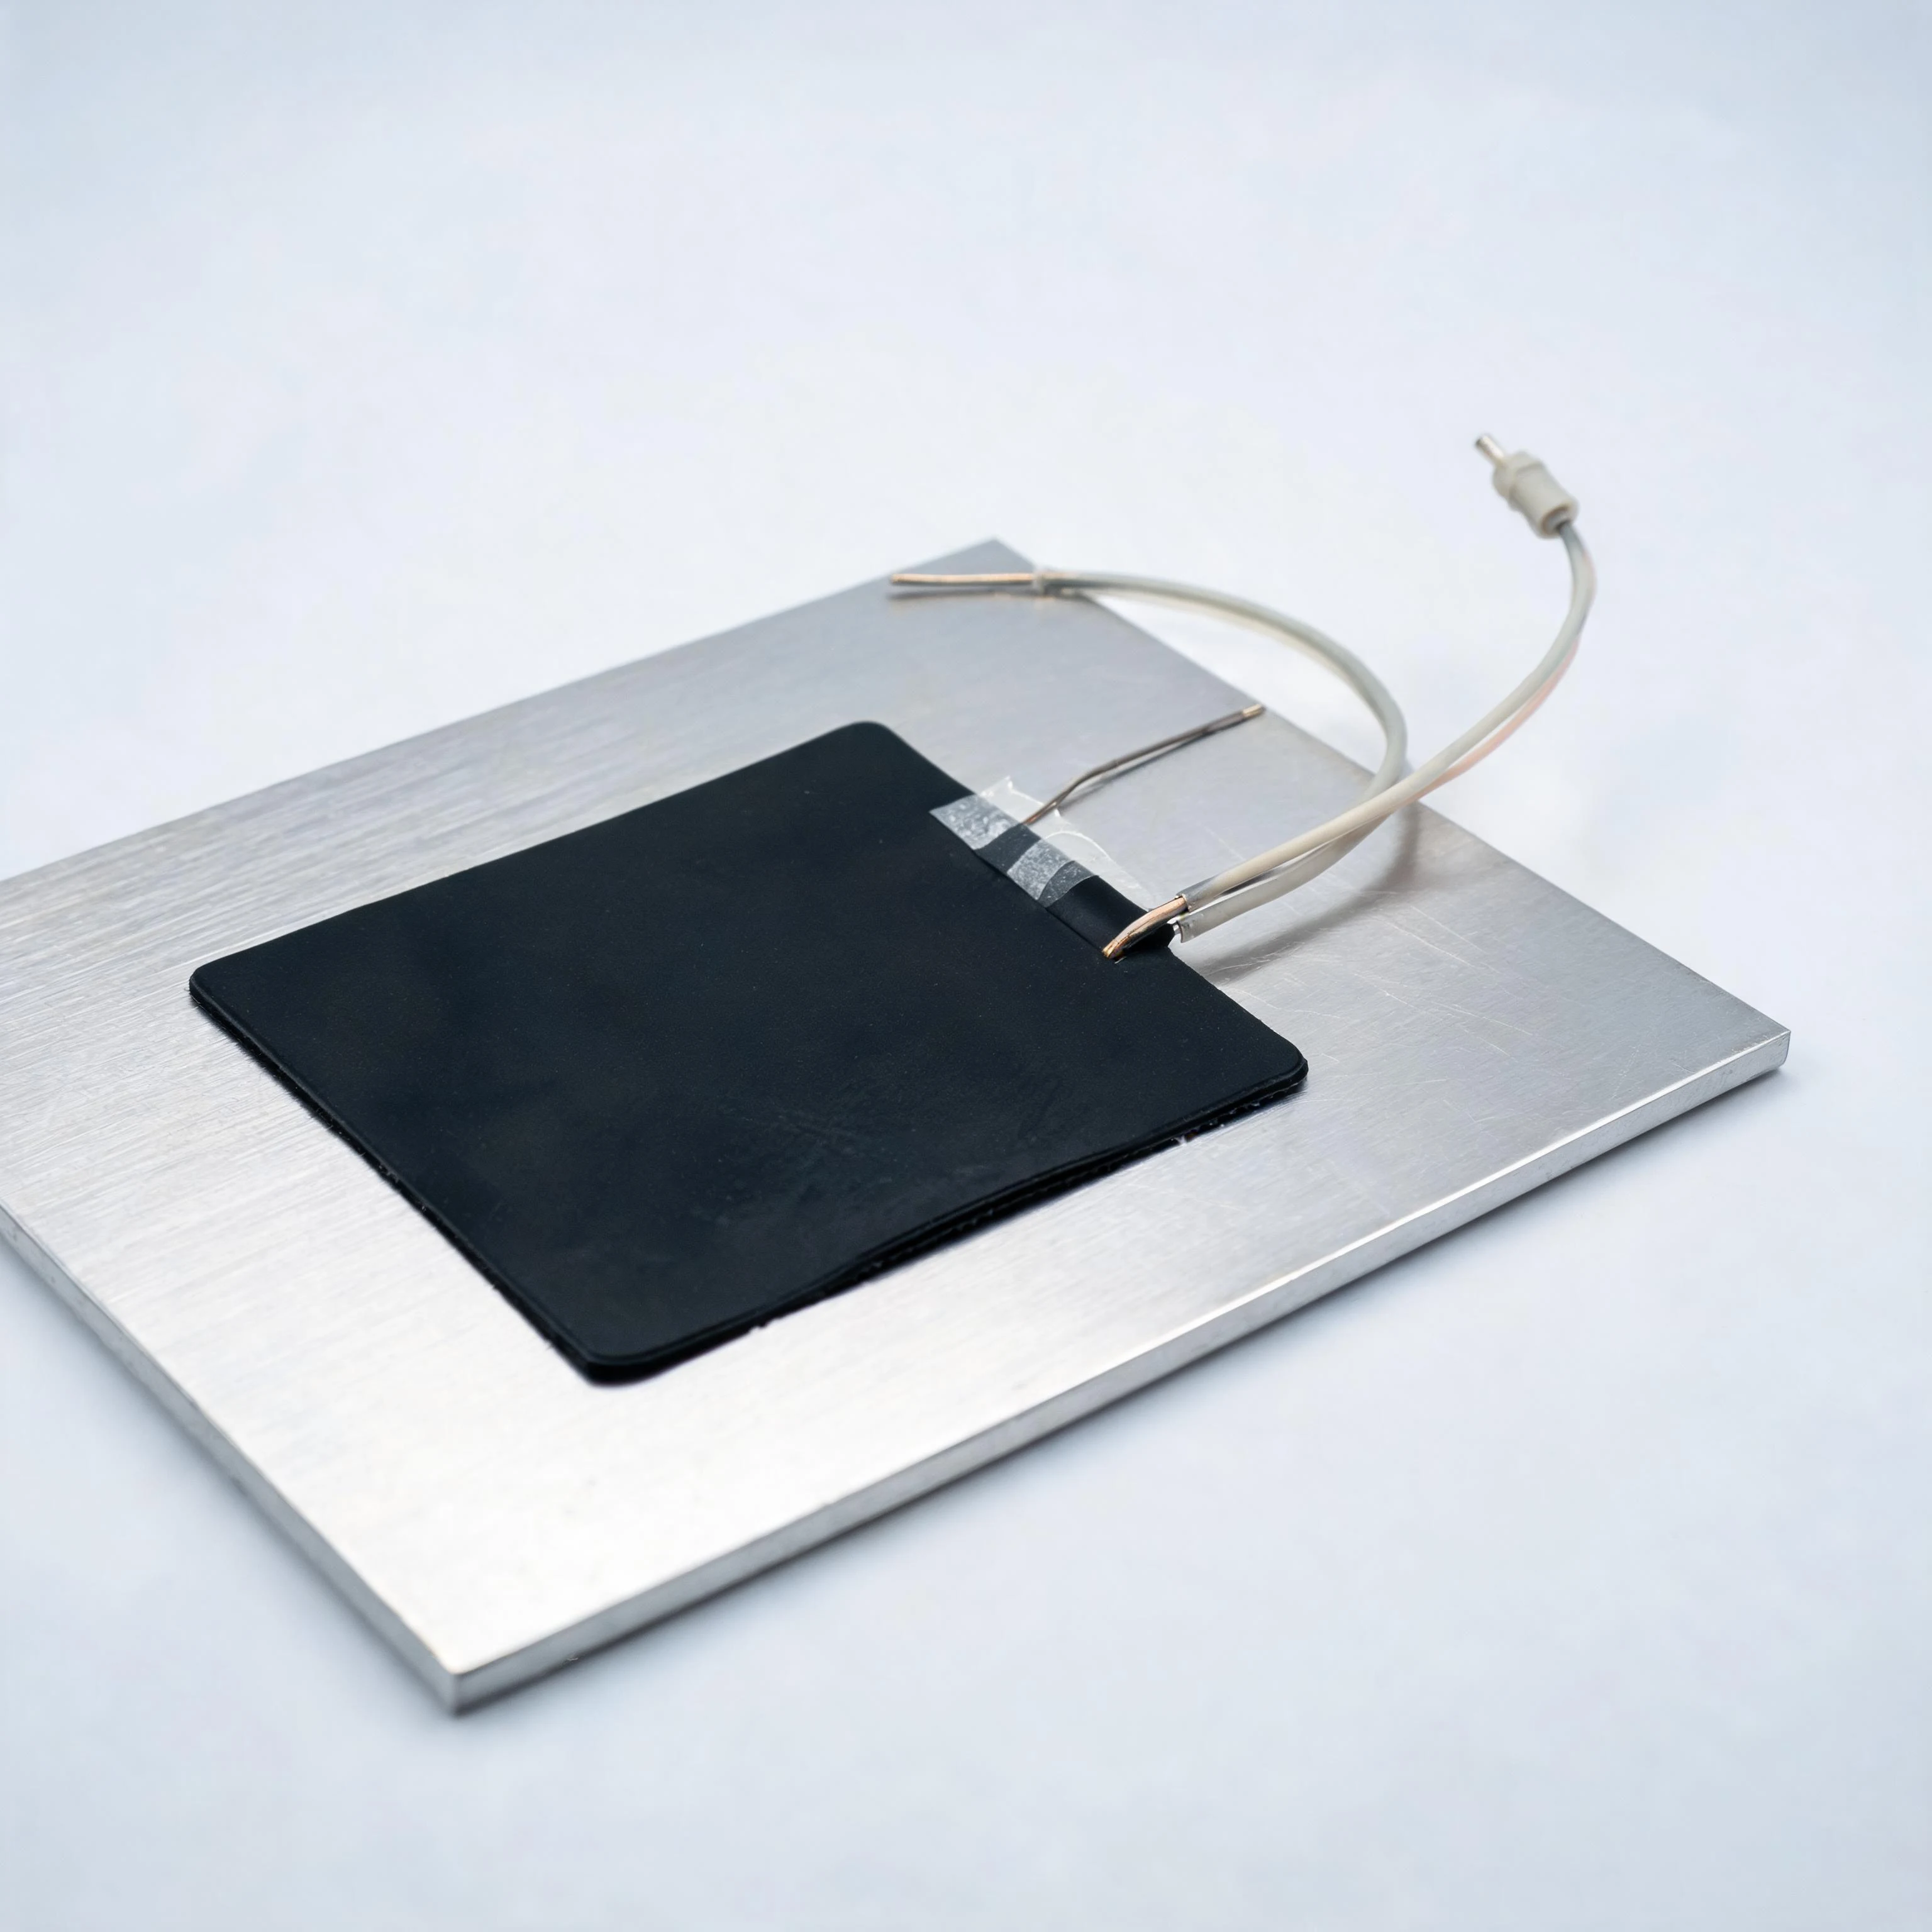
熱電偶、PT100/RTD、溫控開關與溫度保險絲,都可以在層壓時直接做進加熱片。比後裝便宜、比貼在外面的感測準,也少掉一道現場接線。如果加熱片要靠溫度保險絲自我保護,那顆保險絲就該在同一個層壓體裡——否則它保護的是電纜,不是零件。
兩種我們不會報的單
燃油與芳烴油:矽膠會溶脹,正確材料是 FKM 氟橡膠。以及「粗糙鑄件表面+極高功率密度」的金屬護套件:限制在那個表面,不在加熱片;照單報價只是把問題推到保固期。
結構本身——膠料、層壓、全檢——寫在〈加熱片為什麼會鼓包、分層〉。參考數字在矽膠加熱片產品頁。