一片矽膠加熱片,本質是夾在兩層膠片之間的電阻電路。電路本身是最可靠的部分——箔或線,尺寸定一次,周邊全都壞了它還在。會壞的是接合:不是層間有東西膨脹,就是兩層在移動。
這兩種失效,通常被歸咎於材料。實際上幾乎都是幾週前做下的工藝決定。
鼓包:裡面到底有什麼
加熱片表面下的那個泡,不是外面跑進來的空氣。那是本來就在膠料裡的氣體——硫化副產物與低分子量成分——被壓在裡面,直到工作溫度給了它足夠的壓力把兩層撐開。
解法在層壓機之前。鉑金硫化、低揮發分的膠料,在層壓前充分二段硫化,裡面就沒有東西會在 150–200 °C 下膨脹。省掉或縮短二段硫化只省下幾個小時,卻把失效推遲到客戶的製程裡,半年後、在高溫下發生。
有個現場判讀值得記住:鼓包最先出現在最熱的位置,而不是外形最弱的地方。那是氣體,不是貼合。
分層:膠層就是弱點
兩層分開、中間沒有泡,問題在接合。膠層——就算是不錯的壓敏膠或加成固化膠——都是矽膠與矽膠之間的第三種材料。它有自己的模數、自己的蠕變行為、自己的熱膨脹。在溫度下循環幾千小時之後,它從邊緣往內蠕變,加熱片就會像書一樣打開。
熱硫化層壓拿掉了這第三種材料。各層在硫化中融合成一個整體:沒有會蠕變的膠層,也就沒有可剝離的界面。附帶的好處是膠層本身不會放氣——這一條對半導體那類應用特別重要。
三道關,順序不能換
| 關卡 | 控制什麼 | 擋掉什麼 |
|---|---|---|
| 膠料 | 鉑金硫化、二段硫化排程、揮發分含量 | 氣體在高溫下膨脹成泡 |
| 層壓 | 用熱硫化一體成型,不用膠水黏合 | 接合層蠕變、從邊緣開始剝離 |
| 全檢 | 每片 100% 耐壓與阻值測試,批次可追溯 | 元件受損的片子流進裝箱 |
三道都不稀奇。真正讓它們有效的,是三道都落在同一片產品上,而第三道能證明前兩道沒有悄悄跑掉。
核可樣品前,問這四個問題
- 膠料在層壓前做過二段硫化嗎?做多久?沒有排程的「有做二段硫化」只是四個字,不是製程。
- 層壓是熱硫化還是黏合?若是黏合,問清楚是哪一種膠、連續耐溫多少。
- 是逐片耐壓,還是抽檢?抽檢說明的是批次,客戶在意的是手上那一片。
- 標籤上的批號是什麼?沒有可追溯性,八個月後的失效就無法被證實或否證。
有時候不是加熱片的錯
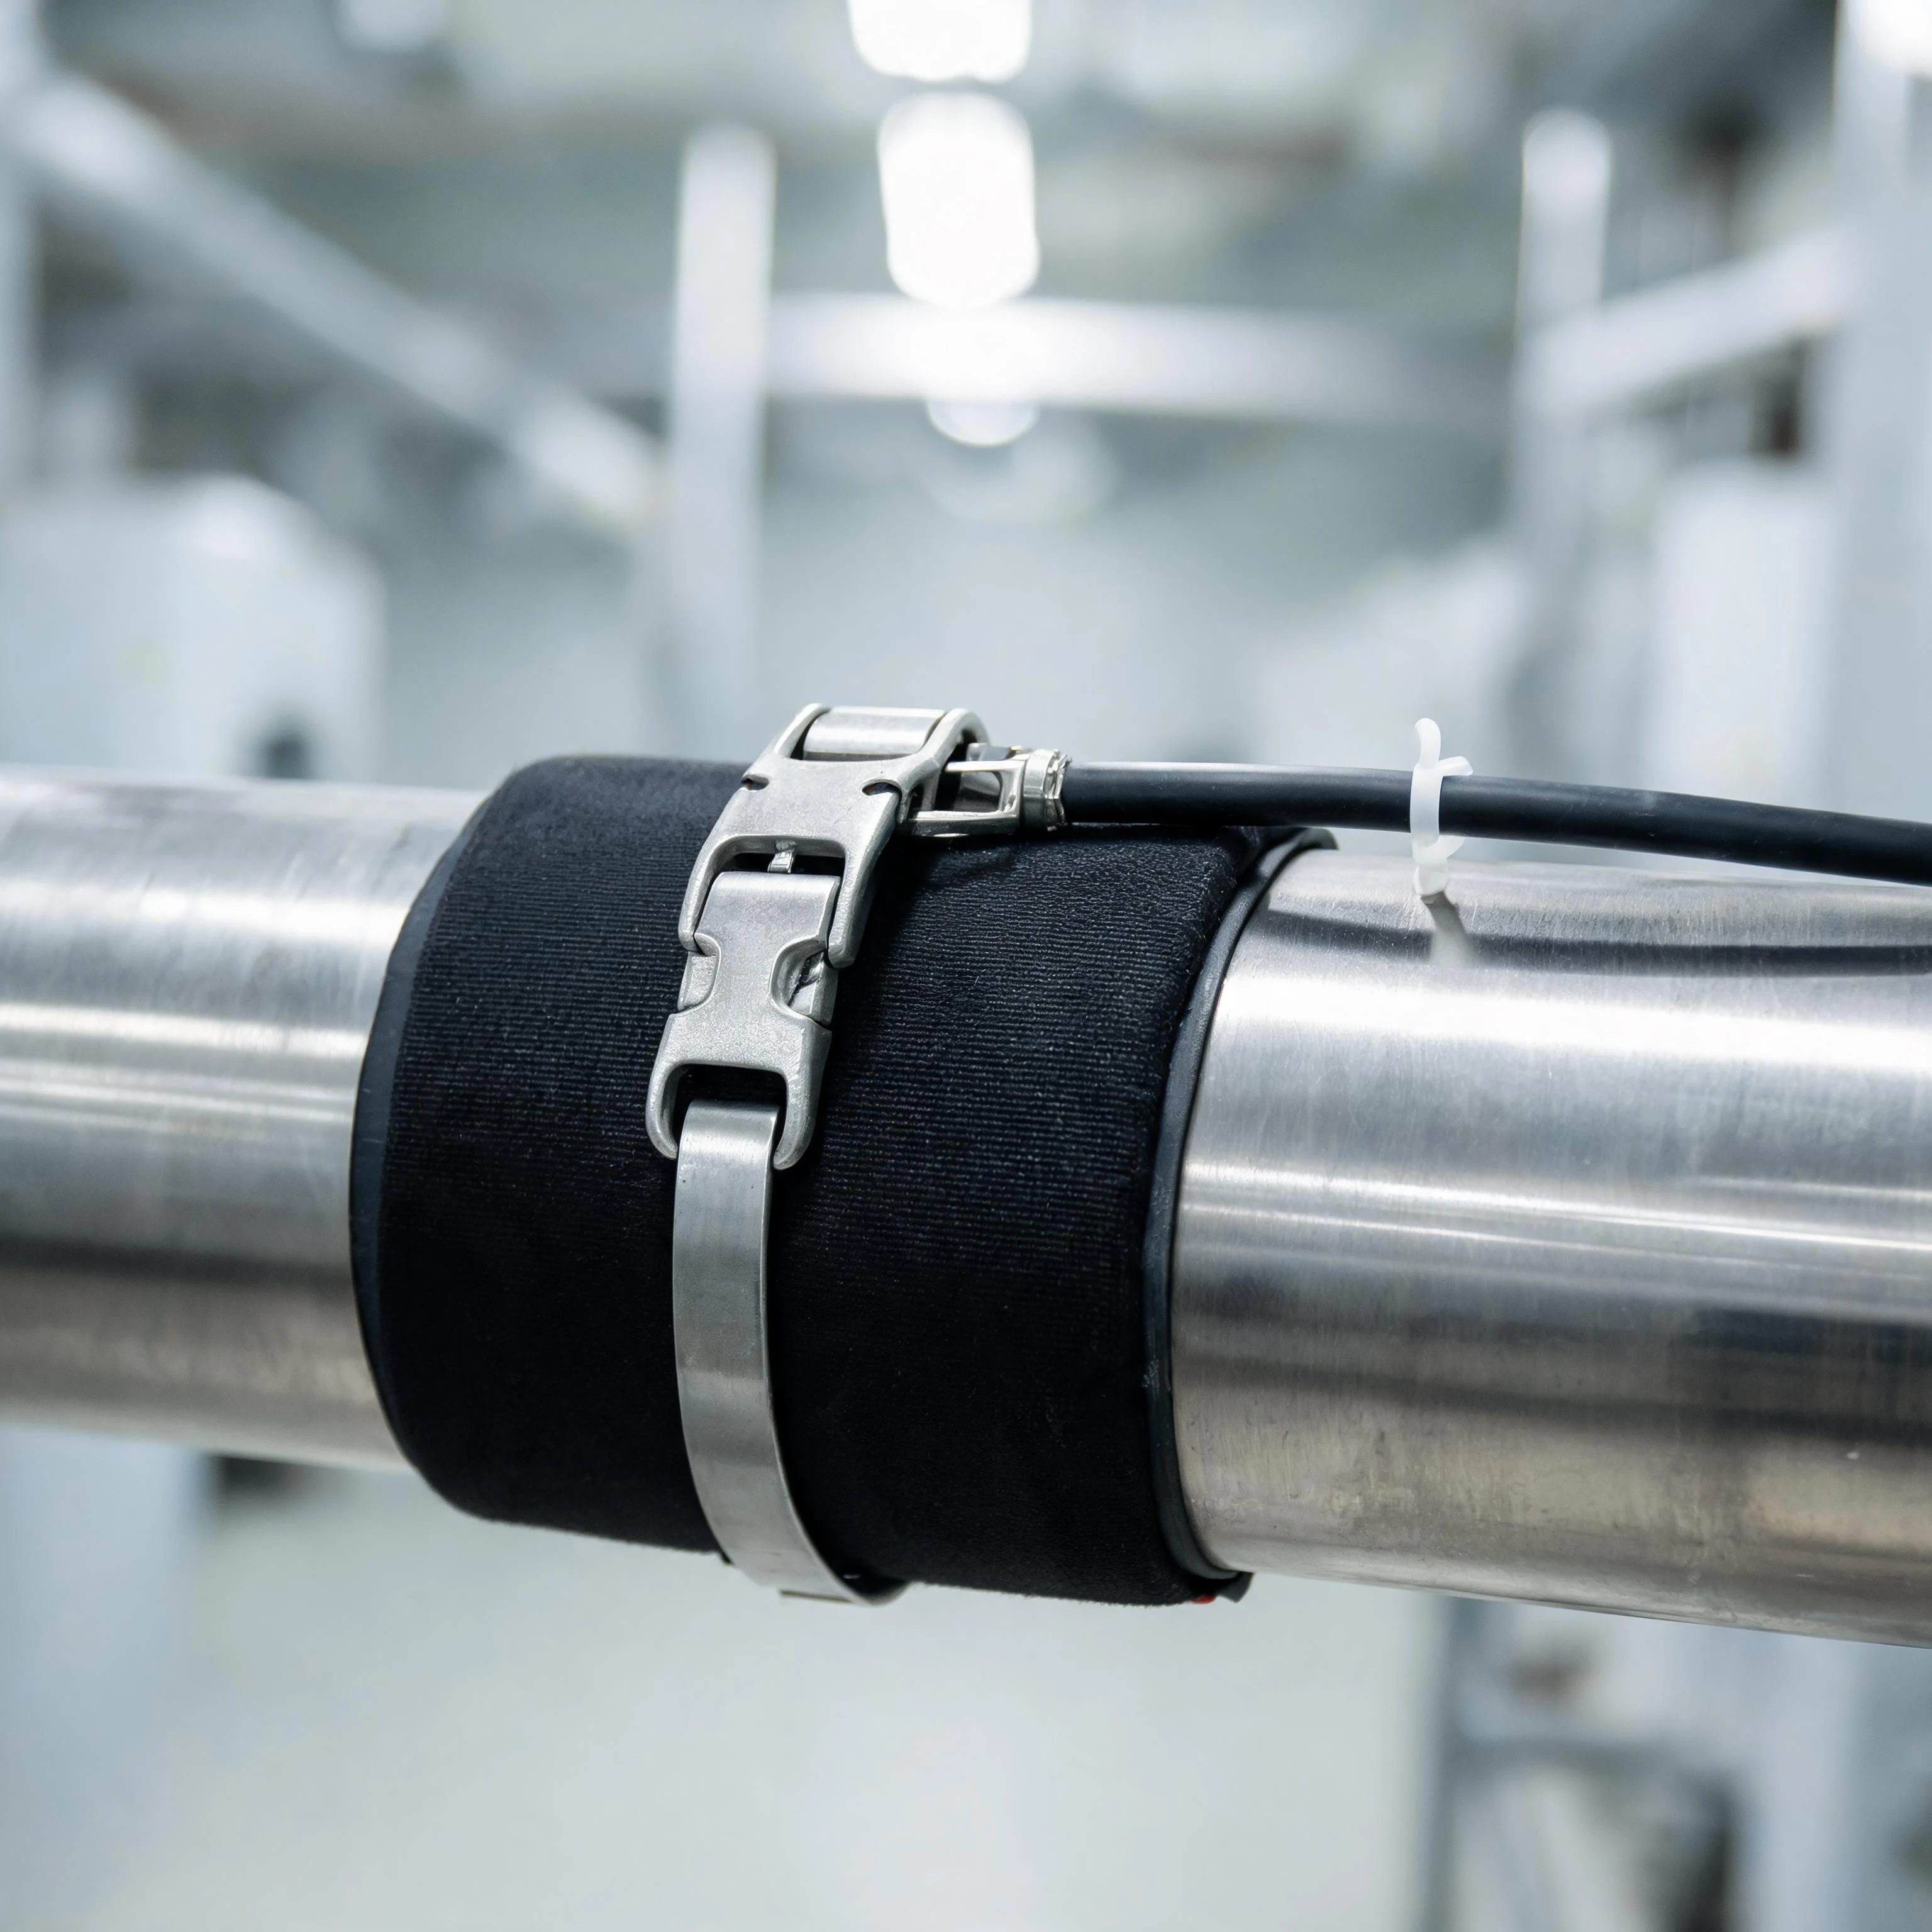
有兩種失效會被算在層壓頭上,其實屬於別的地方。第一種是粗糙或翹曲的金屬面:局部高點散不掉熱,那一小塊矽膠過熱老化,接合先投降。第二種是超過夾持規則——金屬面上大致超過 2.5 W/cm² 之後,壽命跟著接觸質量走,而不是跟著膠料走。
邊界跟產品頁上寫的是同一條:矽膠遇燃油與芳烴油會溶脹。那種工況正確的材料是 FKM 氟橡膠,層壓品質再好也救不回來。
結構細節在矽膠加熱片產品頁;決定規格的數字在〈加熱片選型:五個數字〉。