環是目錄上最簡單的零件,卻是最常被退回的那一個。原因不是模具難做——不難——而是環失效的時候很安靜。裝得上、看起來對,三週後接頭開始滲。
每一次尺寸討論最後都收在同一組數字上,外加一個多數圖面沒有寫的百分比。
內徑才是密封直徑
O 型環或成型環的規格是內徑(ID)與斷面(CS),外徑是結果:OD = ID + 2 × CS。用外徑下單的詢價,是這個品類最常見的錯誤——壁厚 2 mm 會讓外徑差 4 mm,而真正接觸流體的密封直徑完全沒動。
錯的另一半是拉伸。環要拉超過幾個百分比才放得進溝槽,斷面就會變薄,變薄的斷面密封力更差。以靜態接頭來說,安裝拉伸建議控制在 5 % 以內;超過這個值,環是在跟溝槽對抗,而不是在填滿它。下面引用的數字是密封行業通用的範圍,不是每一種膠料的定律。
斷面決定壓縮量
壓縮量是接頭鎖緊時斷面被壓掉的比例。太少,環從來沒同時碰到兩邊;太多,橡膠沒有地方去,就會產生永久變形或擠進間隙。
| 接頭 | 常見壓縮量 | 原因 |
|---|---|---|
| 靜態、螺栓蓋板 | 斷面的 15–25 % | 金屬面不會動,環只要填滿間隙 |
| 靜態、真空 | 15–20 % | 接觸足夠壓住漏率,又不容易冷流 |
| 慢速往復(桿或活塞) | 10–15 % | 阻力小、磨損少、唇口升溫低 |
| 有熱循環 | 20–25 % | 壓縮變形會隨時間吃掉一部分壓縮量 |
這些是慣用的起算範圍,不是規格。同一個溝槽裡,25 % 壓縮量在 40 Shore A 很舒服,在 70 Shore A 就是冒險——所以硬度與尺寸要向來一起談。
填充率決定它會不會被擠出去
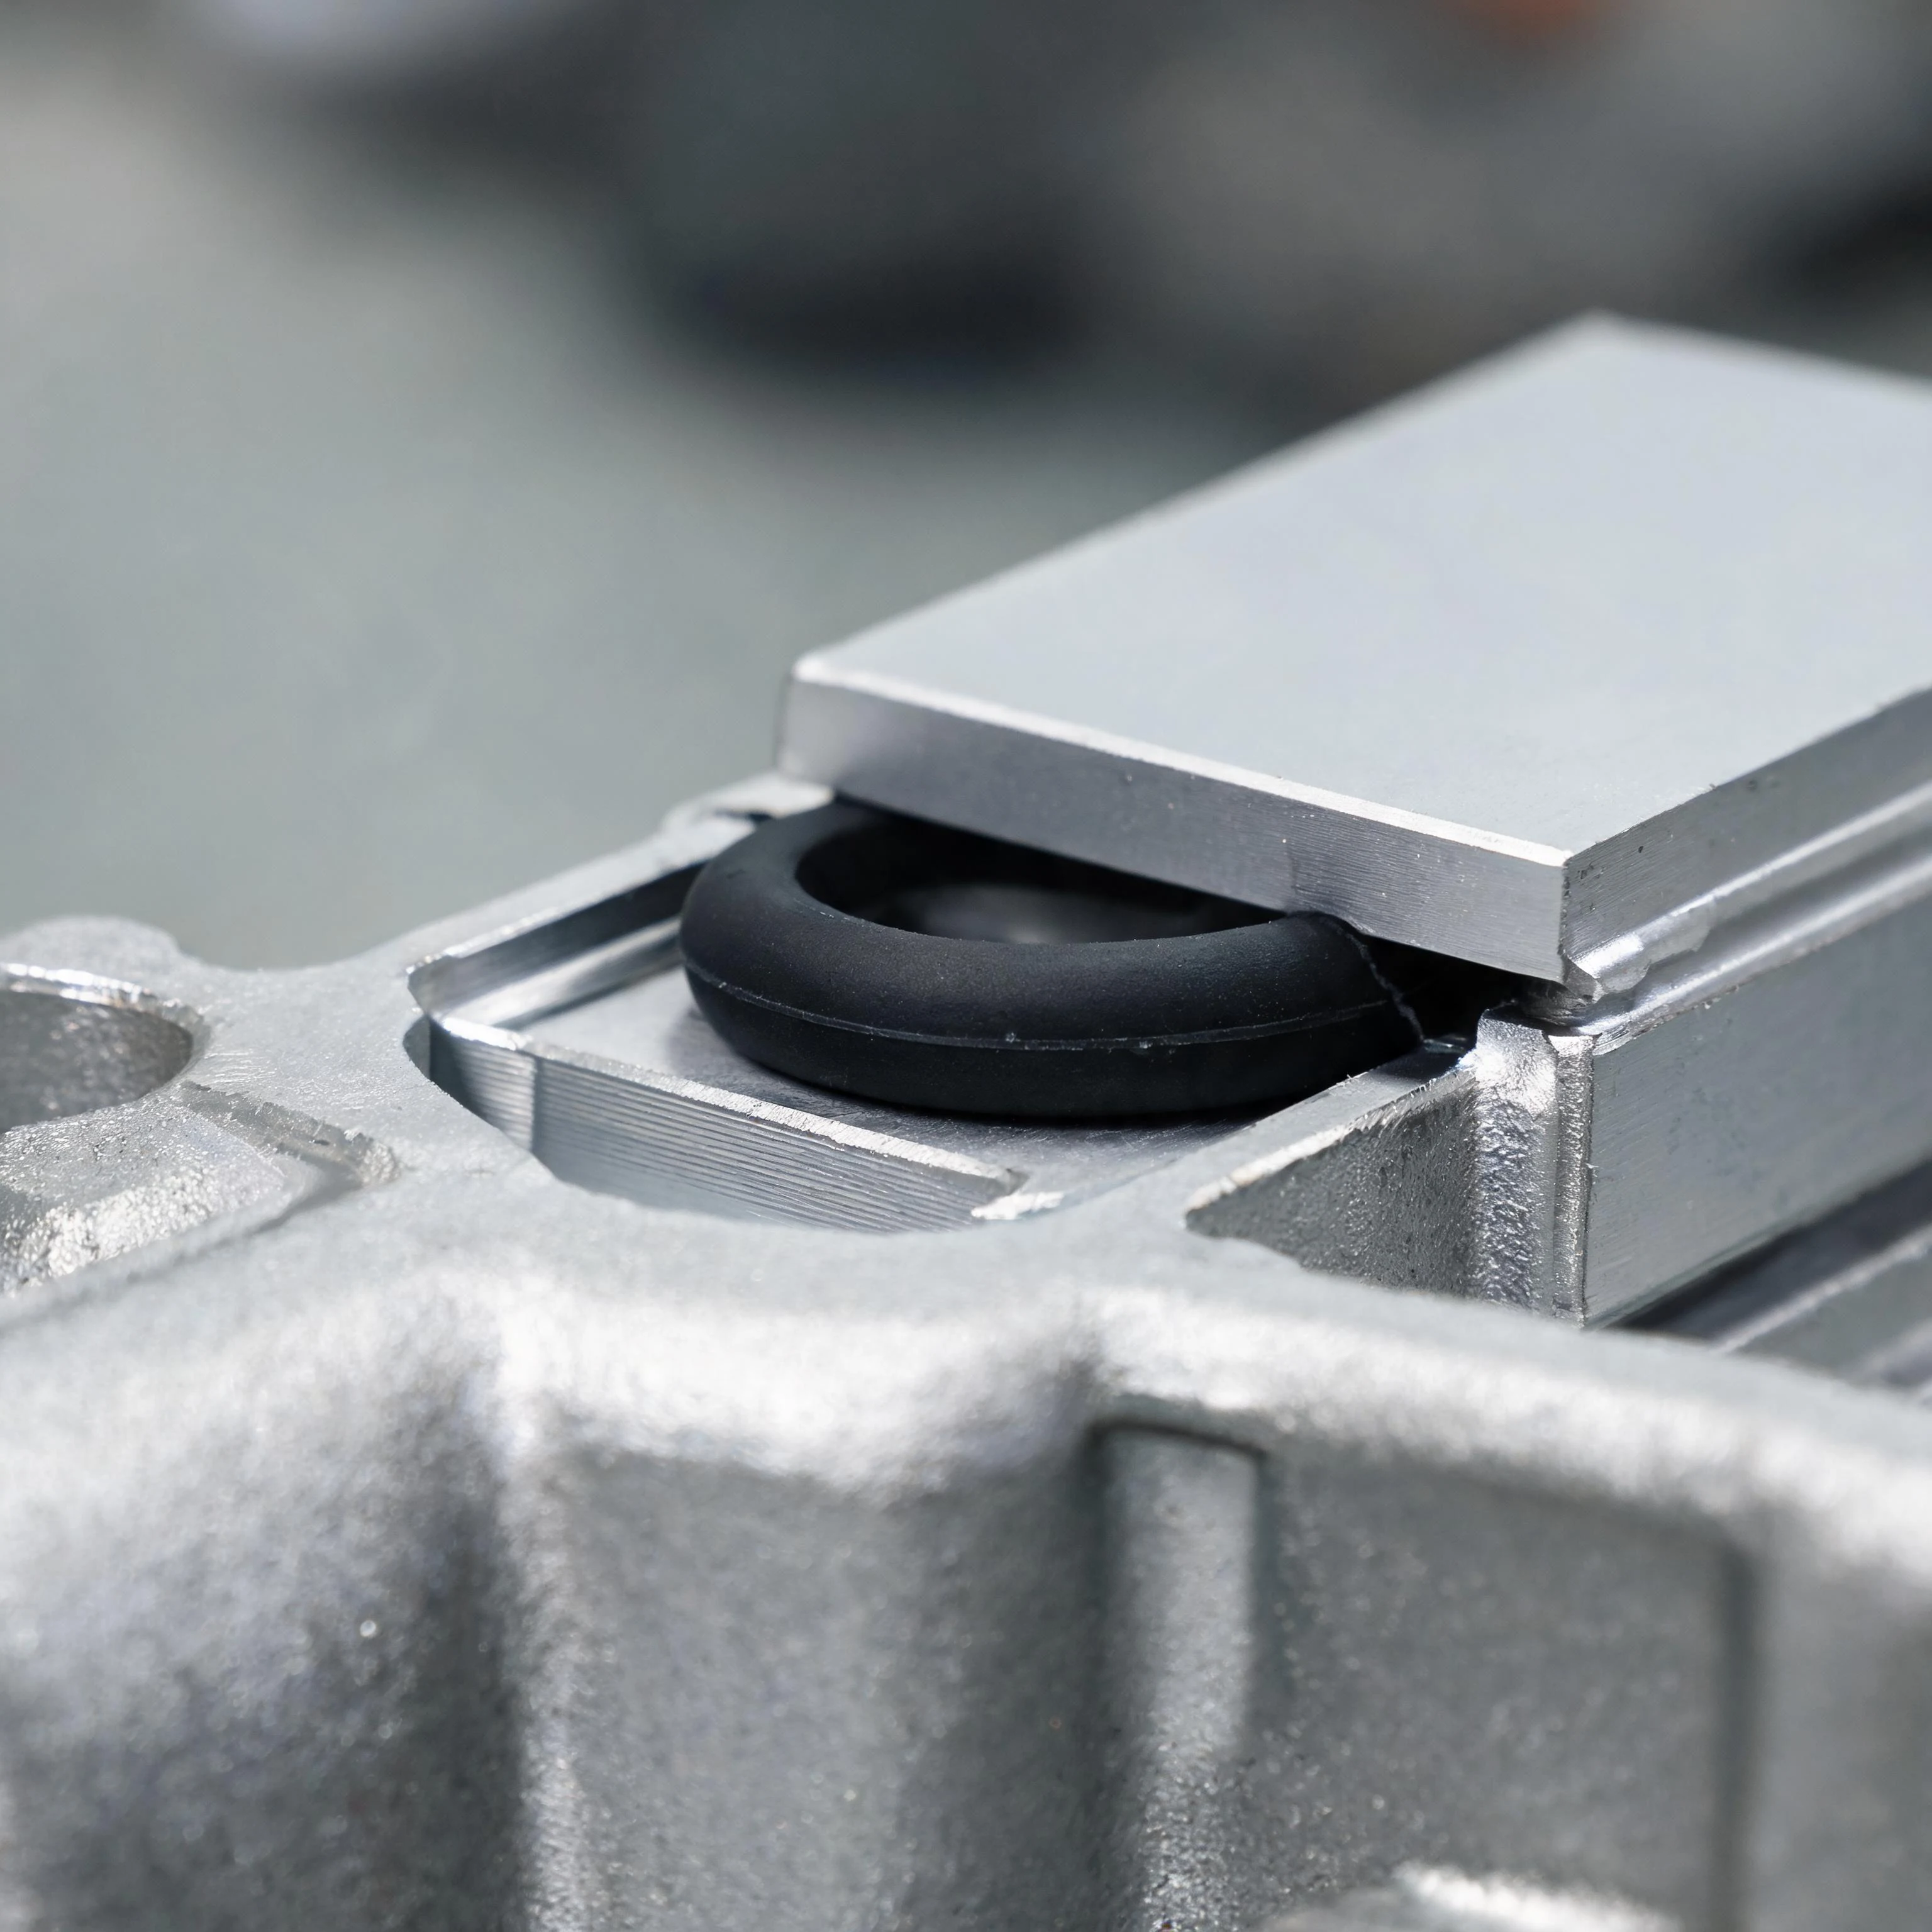
溝槽填充率,是環裝好之後佔掉溝槽容積的比例。填得太滿,壓力一來膠料沒有自由容積可以退,密封件就變成壓在自己身上的一台液壓機,把一小片橡膠擠進間隙。
| 應用 | 填充率(參考) | 超過之後的症狀 |
|---|---|---|
| 靜態徑向密封 | 60–85 % | 低壓側擠出、邊緣被啃掉 |
| 靜態平面密封、真空 | 55–75 % | 慢漏,常被誤判成出氣 |
| 慢速動態 | 55–70 % | 升溫,然後表面變硬、發亮 |
填充率是算出來的,不是猜的:溝槽截面積(寬 × 深,扣掉倒角)對比環的斷面面積。這是一道在開鋼之前就能攔住設計問題的檢查,大約兩分鐘。
換膠料會改變什麼
換膠料不會改變尺寸,但會改變行為。硬度高抗擠出、形狀保持好;硬度低貼合粗糙面、閉合力小。兩端都被壓縮變形限制:熱循環後還留著原本壓縮量 60 % 的膠料仍然密封,只剩 20 % 的就不行了。兩端的取捨寫在〈30 與 70 Shore A 之間怎麼選〉裡。
對環來說,實務上的決定順序是:先溝槽幾何、再斷面形狀、再硬度、最後才是膠料。用換材料去修溝槽問題,是最貴的一種繼續錯下去的方法。
報價前我們會核對什麼
圖面上三行就答得完:內徑、斷面、溝槽尺寸。有這三行,我們會回你填充率、在你指定硬度下的壓縮量,以及模具路線——平台尺寸、換嵌件,還是開新模。矽膠密封環產品頁放的是參考規格;AS568 O 型環頁講的是完全不需要開模的標準尺寸。
這一頁講的是密封環。戴的那種戒環是另一個產品、另一套尺寸邏輯——見禮品那一格的矽膠戒指(婚戒/運動戒)。
這篇筆記裡的數字,都是從公開的密封實務與標準物性資料整理的參考範圍,不是對某一個零件的實測值。請拿你自己的溝槽與圖面核對——我們在報價之前也會這樣做一次。